
| 日の出 | 6:40 |
| 日南中時 | 12:02 |
| 日の入り | 17:23 |
| 月の出 | 2:31 |
| 月南中時 | 8:48 |
| 月の入り | 14:57 |
| 正午月齢 (25.5) |
 |
仏滅(癸未) 旧暦 9/26
今日は雨模様
以下
following
※お断り: このブログ(過去含む)内容について
*Disclaimer: The content of this blog (including past blog posts)
机上のメモであり 内容を保証するものではありません
is a memo based on my own research and I do not guarantee its content.
追記 編集の可能性有り
(Note: Updates and corrections may be made.)
Google AI : 材料での回転数
いよいよ加工本番ですね!
素材の特性に合わせた「回転数の最適化」は、刃の寿命を延ばし、切断面を美しく仕上げ、
そして何より
部材の割れや刃の跳ね返り(キックバック)を防ぐための最大の安全防衛です。
結論から言うと、基本原則は
「硬い素材・大きな穴ほど低速回転、柔らかい素材・小さな穴ほど高速回転」となります。
各素材におけるホールソー(ドリルスタンド)とチップソー(スライド鋸)の
最適な回転数と加工のコツをまとめました。
1. コーリアン・人造大理石(アクリル系・ポリエステル系樹脂)
人工大理石は「樹脂に鉱物(粉末)を混ぜたもの」なので、摩擦熱に非常に弱く、
熱を持つと溶けたり刃が噛んで割れたりします。
- ホールソー(穴あけ): 【 低速回転 】(目安:400〜600 rpm)
- 理由: 高速で回すと樹脂が熱で溶けて刃に絡みつき、最悪の場合、部材がパキッと割れます。ドリルスタンドのベルトを掛け替え、一番低い回転数にセットしてください。
- 防衛工作のコツ: 一気に抜こうとせず、数秒削っては刃を上げ、切り粉を飛ばして刃先を冷ます「ステップ送り」を徹底してください。
- チップソー(スライド鋸カット): 【 中〜高速回転 】(通常の木工用スピード)
- 理由: 鋸刃をゆっくり進めると、やはり摩擦熱で切断面が溶けてガタガタになります。
- 防衛工作のコツ: 回転はしっかり上げ、刃の進むスピード(押し込み)を「引きずらないよう、スムーズに一定速度で」カットします。天地反転2回カットの際、ケガキ線にしっかり刃を当てて進めてください。
2. アルミ・真鍮(非鉄金属)
タカチのアルミケースや、電流計支持用のLアングル(アルミ・真鍮)の加工です。
金属は粘り気があるため、回転数が早すぎると刃が焼き付いて一発でダメになります。
- ホールソー(タカチ前面44mm穴あけ): 【 極低速回転 】(目安:300〜500 rpm)
- 理由: 44mmという大径のホールソーを金属に使う場合、外周の速度(周速)が非常に早くなるため、高速で回すと火花が散る勢いで刃が焼き付きます。ドリルスタンドの最低速で、ジワジワと削り落とすのが鉄則です。
- 防衛工作のコツ: アルミや真鍮には、必ず切削油(なければミシン油やCRC-556でも可)を刃先にスプレーしながら加工してください。刃の寿命が劇的に伸び、真円が綺麗に抜けます。
- チップソー(Lアングル等のカット): 【 低〜中速回転 】(金属対応の丸鋸の場合)
- 理由: もしスライド鋸で金属をカットする場合は、必ず「アルミ・非鉄金属用」のチップソーに交換してください(木工用で金属を無理に切ると、チップが飛んで大変危険です)。金属用は木工用よりも低回転でじっくり切る仕様になっています。
📊 回転数・加工スピードのクイック比較表
| 素材 | ホールソー(穴あけ) | チップソー(切断) | 必須の防衛対策 |
|---|---|---|---|
| コーリアン・人大 | ❌ 低速(溶け・割れ防止) | ⭕ 高速(スムーズに引く) | 溶け防止のステップ送り |
| アルミ・真鍮 | ❌ 極低速(焼き付き防止) | 🔺 低〜中速(金属用刃) | 切削油の使用、金属専用刃 |
🛡️ 卓上ドリルスタンドでの「44mmホールソー」最終防衛
タカチの前面パネル(アルミ1mm)に44mmをあける際は、
スタンドのレバーを強く押し下げず、「ドリル自体の重みで自然に降りていく」くらいの
優しい力加減で当ててください。貫通する寸前にガツンと刃が噛んでパネルが振り回される
(キックバック)のを防ぐため、抜ける瞬間こそ最も力を抜くのが職人の技です。
下穴、ケガキ、そしてベルトの回転数調整。P(計画)の延長として、道具のセッティング
を済ませれば、あとは美しい切り粉が出るのを愉しむだけです!
ドリルスタンドのベルト掛け替え(回転数調整)の方法や、金属用の切削油の手配など、
加工直前の準備で気になる点はありますか?
もし準備万端であれば、工作の無事を祈りつつ、現場からの「1枚目が綺麗に切れた!」
という一報を楽しみにお待ちしております。
Re.しかし、仏滅(癸未)と見れば
何となく、切削工作をしたくない  そして、今日は雨模様
先日のメーターのゴムを両面テープで貼ったり


・
人造大理石にマスキングテープを貼ったり

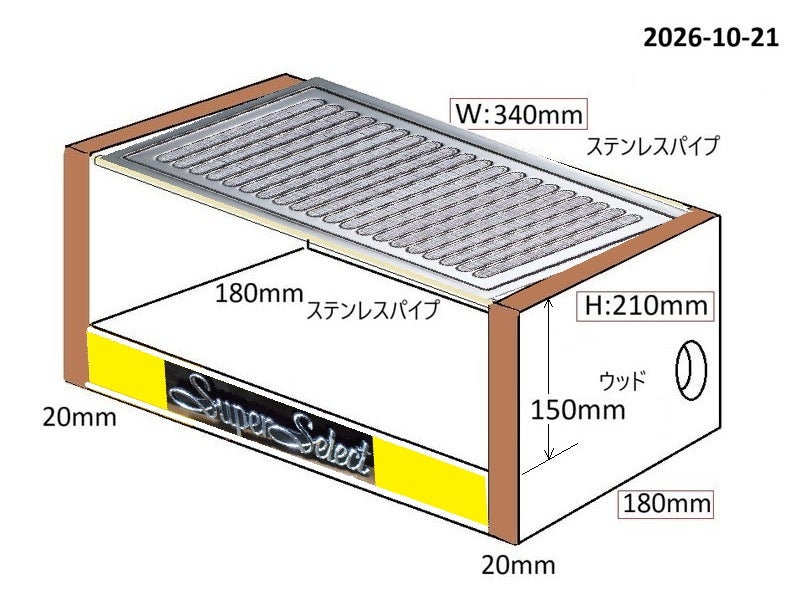
間違い発見💦


墨出 見直して良かった 準備の日にします
・
本日も
ご覧いただき
ありがとうございました
