
Алюмінієвий профіль на замовлення за кресленнями: виготовлення та екструзія
Алюмінієвий профіль на замовлення за кресленнями клієнта — це рішення для випадків, коли стандартні серії з каталогу не відповідають ні геометрії, ні навантаженням, ні бюджету конструкції. Компанія Extrusion виготовляє такі профілі методом екструзії та пропонує повний цикл: від перевірки креслення до анодування. Саме тут стає видно різницю між «підібрати щось близьке» і «отримати деталь, яка працює в вузлі з першого монтажу». Далі розберемо, коли індивідуальний профіль виправданий, як обрати сплав і оздоблення, що підготувати в кресленні та за якими ознаками відрізнити надійного виробника.
Почнемо з головного питання: коли стандартного профілю справді недостатньо. Серійні профілі розраховані на типові завдання: рами, направляючі, каркаси вітрин, фасадні системи. Вони мають фіксовані перерізи, товщини стінок і посадкові пази. Як тільки з'являється нестандартна геометрія, наприклад несиметричний переріз під скло певної товщини, внутрішній канал для проводки або ребро жорсткості саме в тому місці, де діє зусилля, каталог перестає працювати. Так само й із навантаженнями: якщо конструкція має витримувати локальний згин або вібрацію, перетин доводиться рахувати під конкретну задачу, а не брати «з запасом», який тільки здорожує вузол. Коли креслення вимагають складного перерізу, варто заздалегідь уточнити у виробника, чи можна виконати такий профіль, і детальніше розглянути можливості індивідуального виготовлення під конкретне завдання. Перш ніж замовляти профіль, варто уточнити, яку саме термообробку потрібно виконати на виробництві, адже від неї залежить, наскільки точно готовий виріб відповідатиме розрахункам, детальніше про це можна дізнатися тут.
- Третій — нереалістичні обіцянки щодо допусків і строків, які виглядають надто привабливо
- Фахівець оцінює, чи можна виготовити переріз за заданими параметрами, пропонує зміни для підвищення технологічності та підтверджує можливість виконання
- Це дає змогу свідомо балансувати між точністю, матеріалом і бюджетом, а не отримувати непрозору цифру
- Коли ці елементи збігаються, профіль працює в конструкції без зайвих доробок, знижує кількість фурнітури і витрати на складання
Індивідуальний профіль змінює не лише сам елемент, а й усе, що навколо нього. Правильно спроєктована деталь зменшує кількість кріпильних точок, прибирає кутики та накладки, спрощує складання. Це важить для логістики: профіль, що поєднує три функції в одному перерізі, займає менше місця при транспортуванні і не вимагає окремого комплекту фурнітури. З іншого боку, спеціальна матриця для нового перерізу має власну вартість і термін виготовлення, тож рішення варто ухвалювати, порівнявши сумарну вартість готового вузла, а не лише ціну метра профілю.
Технологія екструзії як основа виробництва
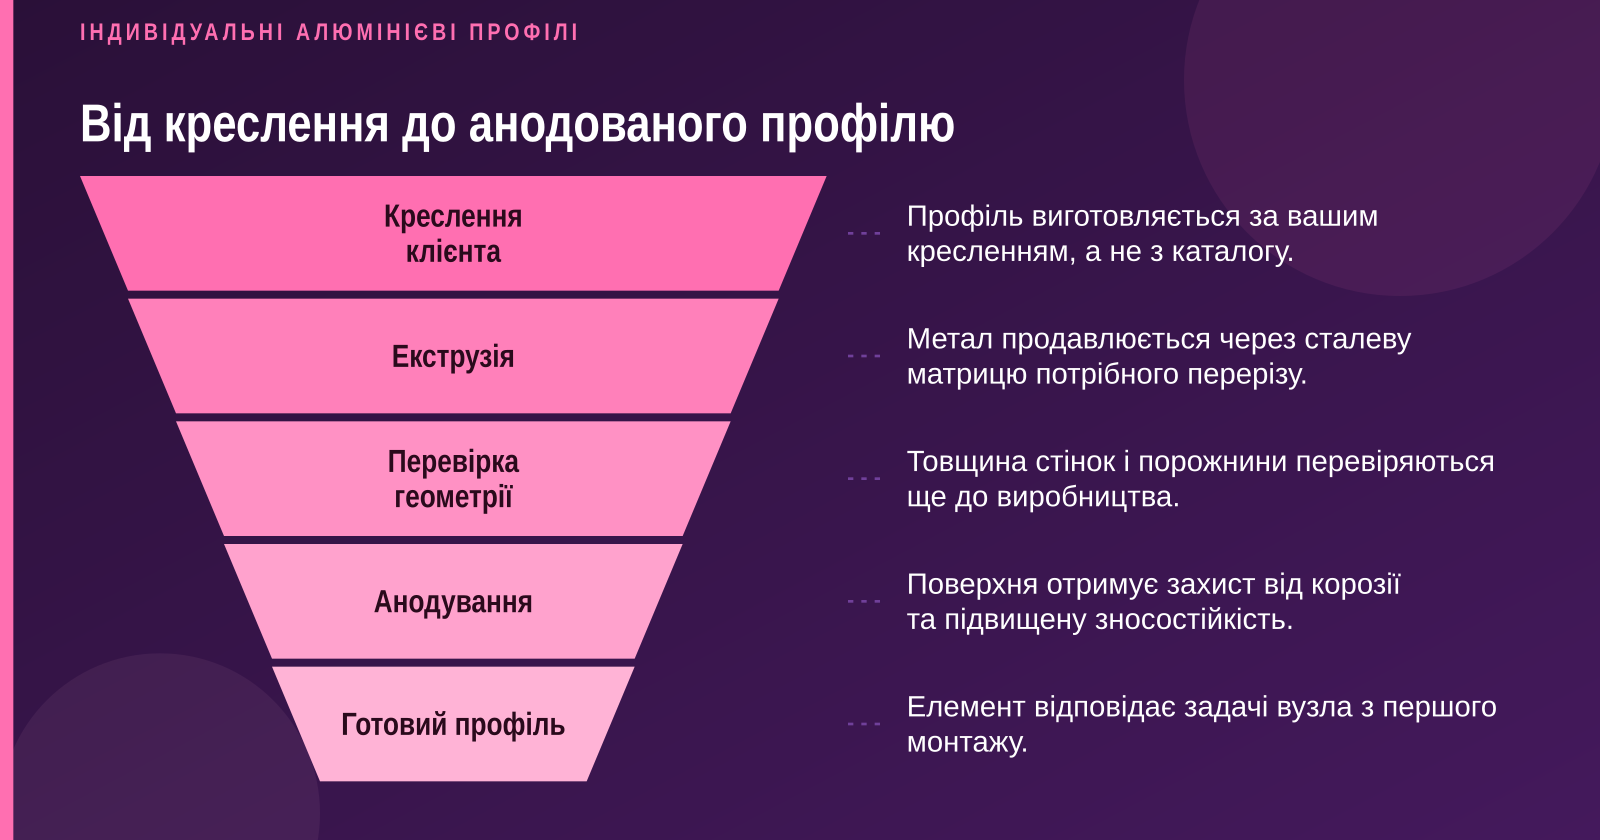
Принцип екструзії простий за формулюванням і вимогливий у виконанні. Алюмінієва заготовка (зліток) нагрівається до пластичного стану, після чого прес продавлює метал через сталеву матрицю з отвором потрібного перерізу. Вихідний профіль одразу охолоджується, правиться на розтяжній машині та різається до замовленої довжини. Кожен етап впливає на кінцеві розміри: температура заготовки визначає швидкість витискання, а швидкість, у свою чергу, впливає на структуру металу і на те, наскільки рівним вийде профіль.
Складність геометрії визначається кількома параметрами, які варто знати ще до креслення. Перший — товщина стінок: надто тонкі ділянки погано заповнюються металом і можуть рватися або мати хвилястість. Другий — кількість порожнин: кожна внутрішня порожнина вимагає окремого формуючого «пальця» в матриці, тому багатокамерний профіль дорожчий у підготовці. Третій — симетрія перерізу: асиметричні профілі нерівномірно охолоджуються і частіше викривляються після виходу з преса. Четвертий — співвідношення між масивними та тонкими зонами: різка різниця товщин створює залишкові напруження, які проявляються вже на складі.
Обмеження процесу треба враховувати на етапі креслення, а не після першого відбракування. Гострі внутрішні кути майже недосяжні, бо метал у них не тече рівномірно, тому в кресленні варто передбачати радіуси. Дуже глибокі та вузькі пази погано витримують точність. Також важливо пам'ятати про усадку й викривлення: розміри на кресленні задаються для готового профілю після охолодження та правки, а не для формули в матриці. Саме тут найчастіше виникає розбіжність між очікуванням замовника та реальністю, якщо креслення готувалося без урахування технології.
Як обрати сплав і термообробку під завдання
Вибір сплаву — це компроміс між міцністю, пластичністю, зварюваністю та корозійною стійкістю. Серії 6060 і 6063 найпоширеніші для архітектурних і декоративних профілів: вони добре витискаються, мають гарну поверхню і чудово приймають анодування. Серія 6061 міцніша і підходить для навантажених конструкцій, але складніша у формуванні складних перерізів. Серія 6082 ще міцніша і часто обирається там, де потрібна висока несуча здатність. Для вашого завдання вирішальним є не максимальна міцність, а баланс: надмірно міцний сплав ускладнює екструзію і здорожує заготовку без реальної користі для вузла.
Термообробка визначає механічні характеристики готового профілю. Режими старіння позначаються як T5 (охолодження після екструзії з подальшим штучним старінням) і T6 (повна термообробка на максимальну міцність). Різниця в межі плинності між ними суттєва, тому для несучих елементів рекомендують T6, а для декоративних і малонавантажених — T5. Контроль твердості та міцності після екструзії проводиться вибірково на партії: без нього неможливо гарантувати, що профіль з однієї плавки поводитиметься однаково в усіх елементах конструкції.
Додаткова термообробка має економічний сенс лише тоді, коли конструкції справді потрібна вища міцність, а стандартний режим її не забезпечує. Якщо профіль працює на згин у вузлі, де немає значних навантажень, переплачувати за T6 немає підстав. Натомість для відповідального елемента, який піддається циклічним навантаженням, додаткове старіння може бути виправданим, особливо коли вартість переробки вузла в разі поломки значно перевищує різницю в ціні матеріалу.
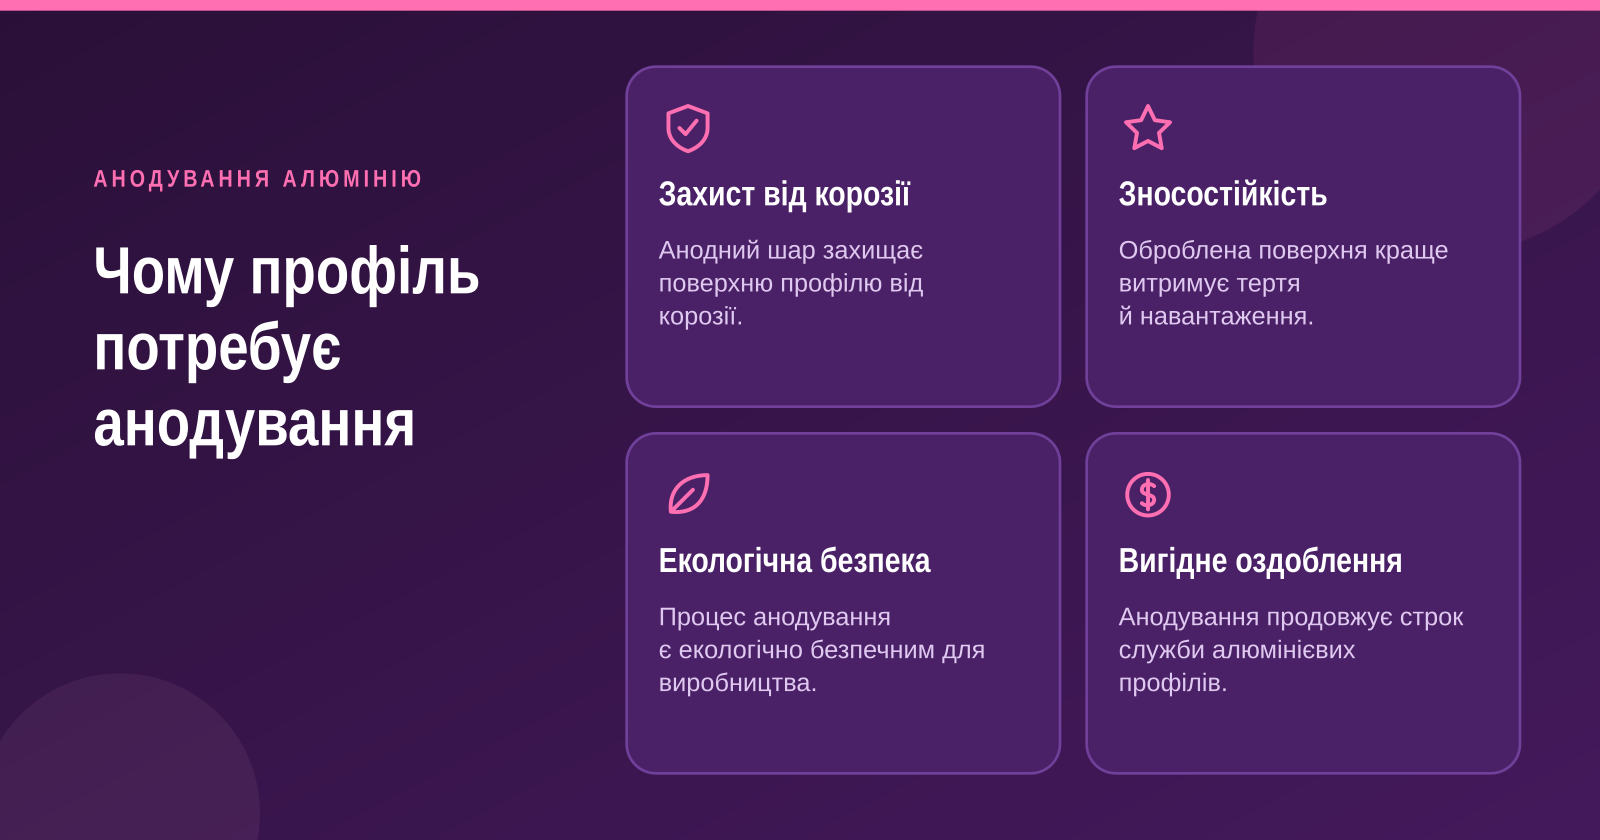
Оздоблення впливає і на експлуатацію, і на розміри. Анодування формує оксидну плівку, яка захищає поверхню від корозії та механічного зношування, і при цьому зберігає метал видимим. Товщина анодного шару визначається умовами: для внутрішніх елементів достатньо меншої, для фасадів і зовнішніх конструкцій, які працюють у вологому або забрудненому середовищі, варто замовляти товстіший шар. Порошкове фарбування дає ширшу палітру кольорів і високу стійкість до ударів, але збільшує товщину профілю на десятки мікрометрів, що треба враховувати в посадкових місцях.
Анодування не лише захищає алюміній, а й змінює допуски: шар оксиду наростає і на зовнішніх поверхнях, і на посадкових ділянках, тому креслення має вказувати, які розміри задаються до або після оздоблення.
Порівнюючи покриття, варто дивитися на три речі: стійкість до середовища, зовнішній вигляд у довгій перспективі та вартість у розрахунку на партію. Анодований профіль зазвичай виграє за довговічністю в агресивному середовищі, тоді як фарбування дає більше свободи в кольорі. Для тих, хто шукає Докладніше про підготовку виробу під конкретне оздоблення, важливо заздалегідь узгодити з виробником, яким буде допуск після нанесення покриття, бо саме він часто стає причиною непорозумінь на монтажі.
Як підготувати креслення та технічне завдання
Якісне креслення для екструзії містить переріз профілю з розмірами, допуски на критичні елементи, вимоги до шорсткості поверхні та, за потреби, напрямок волокна або зони, які не можна деформувати. Допуски слід задавати тільки там, де вони справді потрібні: посадочний паз під скло чи профіль-направляюча вимагають жорсткого контролю, тоді як зовнішні габарити без функціонального навантаження можуть мати ширші відхилення. Це не лише знижує вартість, а й підвищує ймовірність, що виробник підтвердить можливість виготовлення без зайвих уточнень.
Типові помилки в кресленнях повторюються з року в рік. Найчастіше креслять переріз без урахування технології: гострі кути, нерівномірні стінки, порожнини без можливості їх сформувати. Друга поширена помилка — відсутність розмірів після оздоблення, коли не зазначено, чи діє допуск на анодний шар. Третя — недбало оформлений файл, де розміри подано лише текстом, без масштабу, або креслення в форматі, який неможливо прочитати на виробництві. Кожна така помилка означає переробку, а переробка матриці може затримати запуск на тижні.
Формат передачі даних має значення. Зазвичай виробнику потрібні векторне креслення перерізу (DWG, DXF або PDF з векторною графікою) та технічний опис: сплав, термообробка, вид оздоблення, потрібна довжина, очікувана кількість і умови експлуатації. Чим повніший опис функції профілю, тим швидше інженер підбере оптимальну конструкцію і запропонує зміни, які не порушать роботу вузла. Бажано додати короткий опис навантажень і середовища — це дозволяє перевірити жорсткість ще до запуску виробництва.
Допуски, розрахунки та перевірка конструкції
Реальні допуски для екструзії залежать від розміру перерізу, складності форми та типу оздоблення. Для розмірів у межах невеликого перерізу можна досягти точності, достатньої для більшості механічних вузлів, але за умови, що допуски задані з урахуванням правки та усадки. Задавати надто жорсткі допуски там, де це не потрібно, означає платити за точність, яка не впливає на роботу. Краще визначити два-три критичні розміри і вказати для них жорсткий допуск, а решту залишити в стандартних межах.
Перевірка жорсткості та навантажень до запуску виробництва захищає від найдорожчої помилки: виявлення проблеми вже на монтажі. Розрахунок моменту інерції перерізу дозволяє оцінити, чи витримає профіль очікуваний згин і прогин. Якщо профіль працює як балка, варто перевірити, наскільки змінюється жорсткість при зміні товщини стінки на кілька міліметрів. Такий аналіз займає невелику кількість часу, але часто показує, що можна зменшити матеріал без втрати міцності або, навпаки, що переріз треба посилити.
Пробна партія і перший зразок — обов'язковий етап для нової конструкції. Зразок показує, як профіль поводиться на практиці: чи збігаються розміри, чи рівний він після правки, як лягає покриття і чи підходить до фурнітури. Погодження зразка перед масовим виробництвом дає можливість внести правки коштом малого тиражу, а не всієї партії. Для складних вузлів доцільно протестувати не один зразок, а кілька, особливо якщо профіль має кілька посадкових місць з різними вимогами. Якщо тираж невеликий, варто порівняти загальну вартість із альтернативами, а детальніше про умови виготовлення можна дізнатися, уточнивши у постачальника строки та мінімальну партію.
Вартість і терміни виготовлення матриці
Структура витрат на індивідуальний профіль складається з кількох частин: виготовлення матриці, вартість заготовки з обраного сплаву, механічна обробка за потреби, оздоблення та доставка. Матриця — одноразова інвестиція, яка окупається лише тиражем. Її складність зростає разом із кількістю порожнин і точністю формуючих елементів. Тому для невеликої партії витрати на матрицю можуть переважати над вартістю самого профілю, і це варто враховувати при виборі між індивідуальним перерізом і комбінацією стандартних елементів.
Тривалість від креслення до першої поставки залежить від кількох факторів: готовності креслення, черги на виготовлення матриці, наявності потрібного сплаву на складі та обсягу механічної обробки чи оздоблення. Найбільше часу забирає не сама екструзія, а узгодження: якщо креслення повертається на доопрацювання, терміни зсуваються. Тому чітко оформлений запит із першого разу часто дає виграш у тижні, а не лише в зусиллях.
Вигідність серії визначається співвідношенням тиражу та витрат на підготовку. Якщо потрібно кілька десятків метрів профілю для прототипу, краще замовити малу партію і перевірити конструкцію. Якщо йдеться про сотні метрів, які повторюватимуться в проєктах, вкладення в матрицю окупається швидко, і вартість одиниці продукції різко знижується. У проміжних випадках допомагає обговорити з виробником варіанти з однаковою матрицею для кількох близьких перерізів, що зменшує сумарні витрати.
Типові помилки при замовленні та способи їх уникнути
Помилки на етапі проєктування зазвичай пов'язані з надмірною ідеалізацією форми. Занадто тонкі стінки, гострі кути без радіусів та порожнини, яких неможливо правильно сформувати, — класичний набір. Їх усуває простий прийом: перед відправленням креслення показати його технологу виробника, який одразу вкаже проблемні місця. Друга група помилок — неврахована усадка, викривлення та залишкові напруження. Якщо профіль довгий і має асиметричний переріз, його треба проектувати з запасом на правку, а не розраховувати на ідеальну прямолінійність.
Комунікація з виробником — окремий ризик. Неповні технічні вимоги, нечітке пояснення функції профілю та відсутність погодження зразка призводять до того, що партія виходить не такою, як очікував замовник. Корисна практика: письмово фіксувати не лише розміри, а й умови роботи елемента, бо технолог може запропонувати кращу конструкцію, якщо знає, що профіль працюватиме на згин, а не просто тримає скло. Ризики при зміні креслення після запуску матриці високі, тому всі правки треба вносити до першого запуску.
Контроль якості та приймання партії мають бути продуманими заздалегідь. Геометрію перевіряють шаблонами або вимірювальним інструментом за критичними розмірами, твердість і міцність — вибірково на зразках партії, якість покриття — візуально та за товщиною шару. Разом із партією варто вимагати сертифікат на матеріал, протокол перевірки механічних властивостей і акт відповідності креслення. Якщо виявлено невідповідність, процедура рекламації має бути описана в договорі: строки повідомлення, порядок фіксації дефекту та умови заміни або повернення.
Вибір постачальника: критерії та порівняння моделей співпраці
Оцінюючи виробника, варто дивитися на наявність власного парку пресів, діапазон діаметрів описаних кіл і потужність обладнання. Від цього залежить, які перерізи він здатен витиснути, наскільки стабільно і з якою точністю. Наявність власного конструкторського бюро та механообробки означає, що виробник сам може доопрацювати креслення і виконати додаткові операції без передачі на сторону. Сертифікація системи якості та реальний досвід у вашій галузі — ще два критерії, які варто перевірити не на словах, а через приклади виконаних проєктів і запит на документи.
Моделі співпраці різняться за глибиною залучення виробника. Повний цикл від екструзії до оздоблення дає одну відповідальну сторону, що спрощує контроль і скорочує логістику між етапами. Аутсорсинг окремих операцій — наприклад, окремо замовити анодування в іншого підрядника — може бути дешевшим, але збільшує ризик на стику: розміри після покриття, терміни та відповідальність за браковану партію розподіляються між кількома сторонами. Робота через дистриб'ютора зручна для дрібних закупівель, але для індивідуального перерізу пряма співпраця з виробником зазвичай швидша і точніша.
Гнучкість малих партій має значення для прототипів і нішевих проєктів, а умови для великих серій — для масового виробництва. Варто з'ясувати, чи приймає виробник замовлення від кількох метрів, як змінюється ціна за одиницю при зростанні тиражу і чи можна зафіксувати умови на весь проєкт. Надійний постачальник прозоро відповідає на ці питання і не намагається продати максимальний обсяг там, де цього не потрібно.
Сигнали, за якими варто відмовитися від постачальника, зазвичай помітні на етапі першого контакту. Відсутність зразків або відмова показати реалізовані роботи — перший тривожний знак. Другий — технічні відповіді без конкретики, коли замість розрахунку пропонують загальні слова. І останній — непрозорі умови оплати та гарантій, коли договір не фіксує відповідальності за брак. Якщо кілька таких сигналів збігаються, краще витратити час на пошук іншого партнера, ніж отримати проблемну партію.
Які завдання вирішує сайт виробника
Прийом і розгляд креслень клієнта — перший і найважливіший крок. Технічна перевірка креслення дозволяє виявити проблеми до того, як вони стануть дорогими. Такий розгляд зазвичай безкоштовний на початковому етапі, і саме він дозволяє зрозуміти, наскільки проєкт реалістичний ще до будь-яких фінансових зобов'язань.
Далі на порядку денному — розрахунок вартості та термінів. Виробник формує пропозицію з урахуванням матриці, сплаву, механічної обробки та оздоблення, а також пояснює, які параметри впливають на ціну найбільше. Чітко зазначені терміни допомагають узгодити графік з монтажем і уникнути простоїв.
Підсумовуючи, індивідуальний алюмінієвий профіль — це інструмент, який вирішує конкретну інженерну задачу, а не просто альтернатива каталожному елементу. Його ефективність залежить від трьох речей: правильно обраного перерізу з урахуванням технології екструзії, зваженого вибору сплаву та оздоблення і чіткого кресленні з продуманими допусками. Варто починати з технічного розгляду креслення та пробного зразка, оцінювати постачальника за реальним досвідом і прозорістю умов, а вже потім переходити до серійного виробництва. Такий підхід перетворює замовлення з ризику на передбачуваний результат.