
Алюмінієвий профіль на замовлення за кресленнями: виготовлення та екструзія
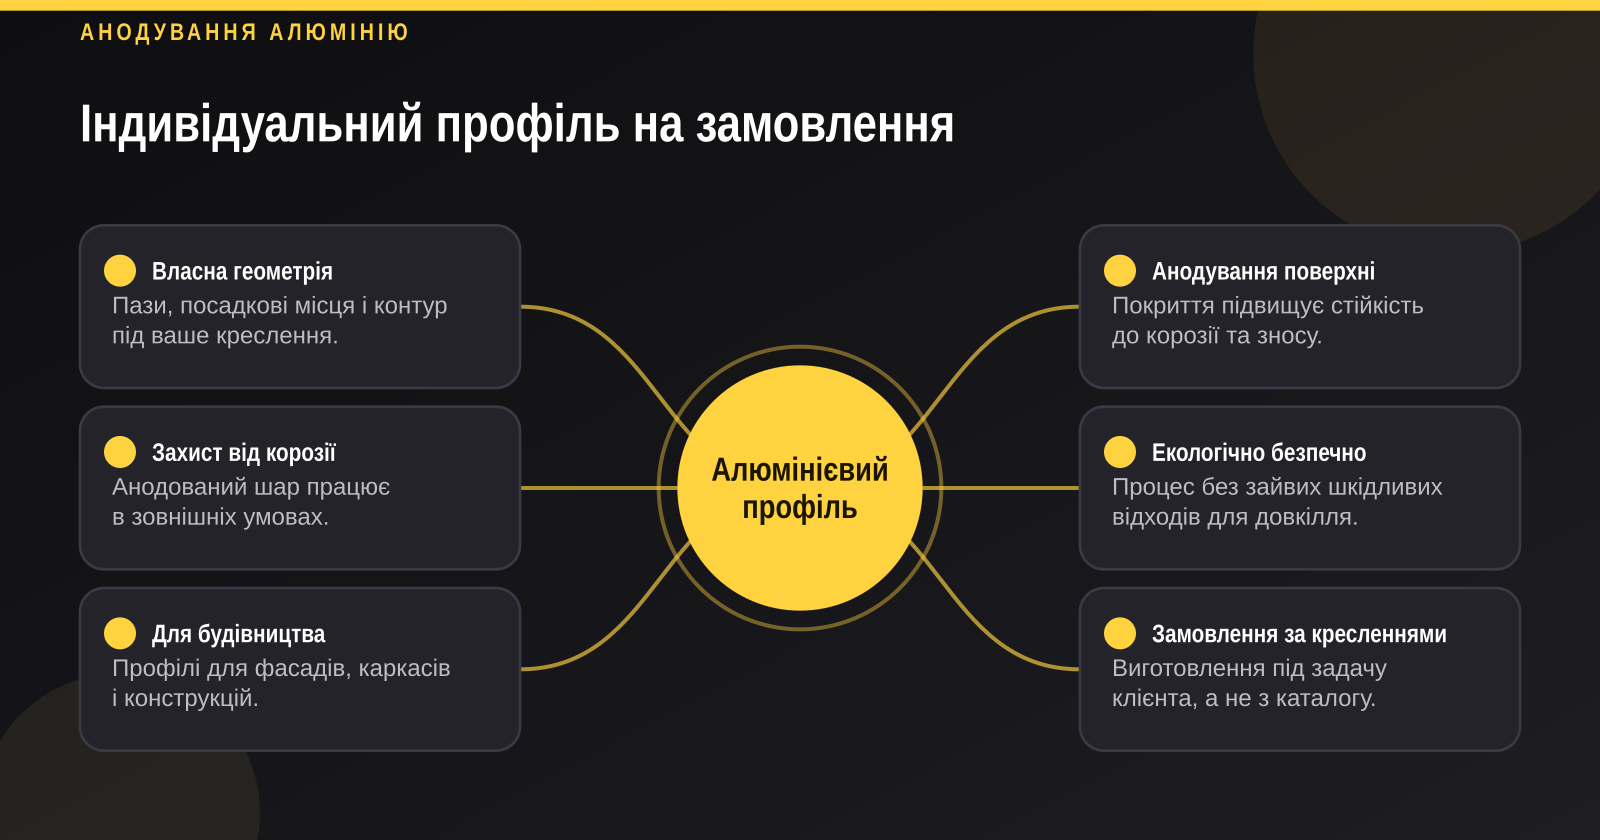
Алюмінієвий профіль на замовлення за кресленнями — це рішення для ситуацій, коли жоден каталожний перетин не відповідає конструкції. Стандартний сортамент розрахований на типові задачі: рами, направляючі, каркаси, кріплення. Індивідуальний профіль з'являється тоді, коли потрібні власні пази, посадкові місця під фурнітуру, нестандартна товщина стінок або складний контур, який неможливо зібрати з кількох серійних елементів. Саме тут зникає різниця між «підібрати» і «спроєктувати», і саме тут закупівельник або конструктор стикаються з питанням, як отримати потрібну геометрію без переплат і зайвих переробок. Докладніше про те, як компанія Extrusion працює з такими замовленнями, варто знати ще до того, як креслення буде готове.
Ключова відмінність серійного та індивідуального профілю полягає в інструменті. Серійний профіль виготовляється через матрицю, яка вже існує і вже відпрацьована на тиражі. Індивідуальний профіль потребує нової матриці, а отже, окремого етапу проєктування, виготовлення інструменту та пробного пресування. Це додає час і одноразові витрати, зате дає геометрію, яку неможливо отримати з каталогу. Для читача, який вирішує задачу, важливо розуміти, що ціна та строки залежать не від самої ідеї профілю, а від того, наскільки контур складний і скільки деталей буде випущено.
Коли стандартного профілю недостатньо
Найчастіше власна геометрія потрібна тоді, коли профіль має виконувати одразу кілька функцій. Наприклад, він може одночасно бути несучим елементом, направляючою для ковзного вузла і каналом для прокладення кабелю. Стандартний перетин рідко поєднує все це, і конструктор змушений або ускладнювати вузол додатковими деталями, або відмовлятися від частини функцій. Індивідуальний профіль дозволяє перенести ці функції в один елемент, що зменшує кількість з'єднань, а з ними і точки потенційного відмовлення.
Друга типова ситуація пов'язана з інтеграцією з фурнітурою. Якщо виробник комплектуючих задає конкретний посадковий паз або гніздо під затискач, а в каталозі такого перетину немає, доведеться або адаптувати конструкцію під доступний профіль, або шукати компроміс у вигляді фрезерування чи доробки на місці. Обидва варіанти дорожчі за один точно спроєктований профіль, особливо коли мова йде про серію.
Економічна доцільність індивідуального профілю визначається обсягом. Вартість матриці розподіляється на всю партію, тому при малому тиражі накладні витрати можуть виявитися непропорційними. Натомість при серійному випуску одна матриця працює довго, і питома ціна метра профілю стає конкурентною. Практичне правило таке: якщо очікуваний обсяг виправдовує окремий інструмент і якщо стандартний перетин вимагає суттєвої механічної доробки, індивідуальне виготовлення зазвичай вигідніше.
Межі можливостей варто окреслити заздалегідь. З каталогу можна взяти профіль, який уже відповідає задачі за геометрією, сплавом і станом поверхні. Індивідуальне виготовлення потрібне тоді, коли хоча б один із цих параметрів не співпадає з доступними варіантами. Водночас не кожна ідея реалізовується однаково легко: надто тонкі стінки, гострі внутрішні кути і контури з великою різницею товщин ускладнюють течію металу та підвищують ризик деформації, тому такі рішення вимагають уважного розгляду ще на етапі креслення.
Технологія екструзії під індивідуальне креслення
Шлях від креслення до готового профілю починається з технічного завдання, і від його якості залежить майже все подальше. Креслення має містити точну геометрію контуру, номінальні розміри, допуски на кожен критичний елемент, марку або бажаний сплав, вимоги до стану поверхні та довжину заготовки. Якщо якийсь із цих пунктів відсутній, виробник змушений ставити уточнювальні запитання, а кожен такий раунд подовжує строки. Найчастіше корисно передавати креслення у векторному форматі або з чіткими розмірними ланцюжками, щоб інженер міг одразу перевірити технологічність.
Проєктування матриці — найбільш інженерний етап. Контур профілю, який на кресленні виглядає як суцільна фігура, при екструзії переходить у систему тонких перемичок і порожнин, через які метал має пройти з однаковою швидкістю. Якщо ділянки перетину мають різну товщину, метал тече по-різному, і без корекції профіль вигнеться або матиме неоднакові розміри. Тому конструктор матриці розраховує течію металу, вводить компенсаційні елементи та перевіряє, як ділянки з різною масою будуть охолоджуватися.
Далі йде власне виробництво. Заготовка-зливок нагрівається до температури пластичності, після чого пресується через матрицю під великим тиском. Виходячи з матриці, профіль проходить калібрування, яке фіксує розміри, потім охолоджується, а після охолодження його ріжуть на мірні довжини. Кожен із цих етапів має свої параметри, і відхилення від них, наприклад занадто висока швидкість пресування, здатне вплинути на структуру металу та геометрію.
Термічна обробка, зокрема штучне старіння, визначає кінцеві механічні властивості. Сплави серії 6xxx набувають міцності саме після контрольованого старіння, і від його режиму залежить границя плинності та твердість. Важливо розуміти, що термічна обробка може викликати невелику усадку та зміну геометрії, тому допуски, які задані на кресленні, мають враховувати цей вплив. Досвідчений виробник закладає компенсацію вже в розмірах матриці, а не виправляє відхилення після факту.
Як вибрати сплав, допуски та поверхню
Вибір сплаву починається з умов експлуатації. Сплав 6060 відрізняється добрими показниками для екструзії, високою поверхневою якістю і гарною придатністю до анодування, тому часто обирається для архітектурних і декоративних профілів. Сплав 6063 має схожі властивості і традиційно використовується для віконних і фасадних систем. Сплав 6061 міцніший і підходить для несучих елементів, де важлива механічна навантаженість, хоча його поверхня і технологічність дещо гірші. Вибирати варто не за «найміцнішим», а за тим, що потрібно саме цьому вузлу.
Допуски визначають і ціну, і строки. Стандартні допуски достатні для більшості конструкцій, де посадка не критична. Посилені допуски потрібні там, де профіль має точно сходитися з іншими деталями, наприклад у направляючих або в місцях кріплення з невеликим зазором. Чим жорсткіший допуск, тим більше калібрувальних операцій і контрольних вимірювань, а отже, вищою буде вартість. Тому доцільно задавати посилені допуски лише на ті елементи, де вони справді впливають на роботу вузла, а не на весь контур.
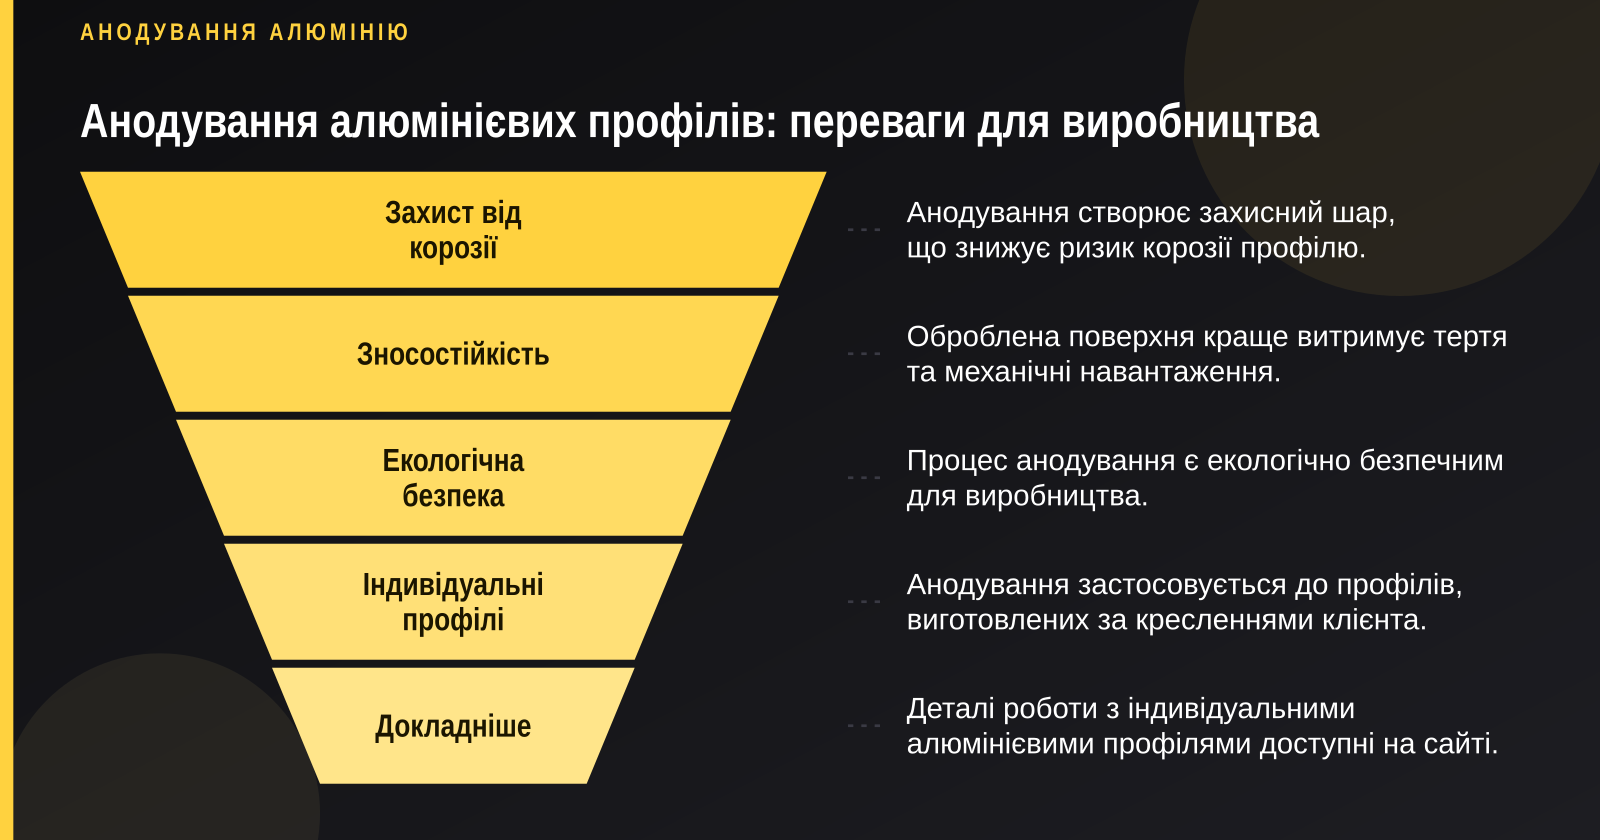
Оздоблення поверхні часто визначає, як профіль поводитиметься в реальних умовах. Анодування створює оксидний шар, який захищає від корозії та підвищує зносостійкість, і при цьому зберігає металевий вигляд. Порошкове фарбування дає широку палітру кольорів і додатковий захист, але змінює товщину в місцях нанесення, що варто враховувати в допусках. Механічна обробка, зокрема фрезерування, свердління і різання під кут, виконується після екструзії і часто визначає остаточні розміри вузла.
Контроль якості має бути зрозумілим ще до початку виробництва. Варто вимагати сертифікат на сплав і механічні властивості, протокол вимірювання геометрії і, за потреби, результати випробувань на твердість або стійкість до корозії. Ці документи дають змогу порівнювати виробників за конкретними показниками, а не за загальними обіцянками.
Найдорожчий профіль той, який доводиться переробляти: одна неточна позиція в кресленні здатна коштувати більше, ніж уся матриця.
Типові помилки при замовленні індивідуального профілю
Найпоширеніша помилка — неповне технічне завдання. Креслення, на якому вказано лише зовнішні розміри без допусків і без опису внутрішніх порожнин, змушує виробника або припускати параметри, або повертати запит на доопрацювання. Обидва варіанти ведуть до затримок. Тому перед відправкою варто перевірити, чи є на кресленні всі розміри критичних елементів, допуски, сплав, стан поверхні та довжина.
Другий клас помилок пов'язаний з технологічними обмеженнями. Надто тонкі стінки можуть не заповнитися металом, а занадто велике співвідношення периметра до площі перетину ускладнює течію і охолодження. Гострі внутрішні кути створюють концентрацію напружень і можуть стати місцем тріщини, а також ускладнюють виготовлення матриці. Тому контур краще проєктувати з радіусами закруглень і рівномірною товщиною, де це можливо. Докладніше.
Третя помилка — ігнорування усадки і деформації після термічної обробки. Конструктор, який задає розміри без урахування цих змін, отримує профіль, що виходить за допуски вже після старіння. Правильний підхід полягає в тому, щоб обговорити з виробником компенсацію ще на етапі матриці та узгодити, які розміри контролюються на фінальному виробі.
Четверта помилка стосується вибору сплаву без урахування подальшої обробки та умов експлуатації. Профіль, призначений для зовнішнього використання, має мати відповідну корозійну стійкість і придатність до анодування, а профіль під навантаження — достатню границю плинності. Вибір сплаву за ціною без цього аналізу часто призводить до необхідності повторного замовлення.
Як орієнтуватися у строках, вартості та етапах співпраці
Співпраця зазвичай проходить кілька етапів. Спочатку надходить запит із кресленням або технічним завданням, далі інженер оцінює технологічність і можливість виготовлення. Після цього виготовляється матриця, проводиться пробна партія для перевірки геометрії, і лише затверджений зразок передається в серійне виробництво. Кожен етап має свої контрольні точки, і їх варто узгодити заздалегідь, щоб уникнути непорозумінь.
Вартість формується з кількох факторів. Складність контуру впливає на вартість матриці і на швидкість пресування. Тираж визначає, наскільки вартість інструменту розподіляється на одиницю продукції. Сплав і оздоблення впливають на вартість матеріалу та обробки, а вимоги до допусків — на кількість контролю і калібрування. Запитуючи розрахунок, варто уточнити, які з цих факторів уже враховані, щоб порівнювати пропозиції коректно.
Скоротити цикл можна передусім підготовкою креслення. Якщо файл містить усі необхідні дані в зручному для виробника форматі, перевірка займає менше часу. Узгодження технічних вимог до старту, зокрема сплаву, допусків і оздоблення, дозволяє уникнути переробок після виготовлення матриці. Ще один ефективний прийом — заздалегідь обговорити з виробником можливість пробної партії, яка дає змогу побачити реальний результат до великого замовлення.
Отже, терміни і вартість залежать не від одного рішення, а від ланцюжка вибору: геометрія, сплав, допуски, оздоблення і тираж. Чим раніше ці параметри зафіксовані, тим передбачуванішим буде весь процес.
Які завдання вирішує сайт виробника
Для читача, який шукає виробника, головна функція сайту полягає в тому, щоб швидко пояснити можливості та прийняти технічне завдання. На сторінці замовлення варто очікувати прийом креслень і технічних завдань у зручних форматах, а також консультацію щодо конструкції профілю. Це особливо корисно тоді, коли креслення ще сире і потребує уточнення геометрії перед передачею до виробництва.
Друга функція — орієнтовний розрахунок можливості виготовлення та вартості за заданими параметрами. Це дозволяє оцінити бюджет ще до того, як буде підготовлено повне технічне завдання. Для точного розрахунку, звісно, потрібні всі дані, але навіть попередня оцінка допомагає вирішити, чи варто переходити до детальної розробки.
Третя функція — підбір сплаву, оздоблення і способу контролю якості. Тут важливо, щоб виробник пояснив, чому рекомендує той чи інший варіант, і які наслідки це матиме для подальшої обробки та експлуатації. Пояснення, які спираються на конкретні властивості сплаву і вимоги вузла, цінніші за загальні формулювання.
Четверта функція — оформлення замовлення на пробну або серійну партію з поетапним контролем. Поетапний контроль означає, що замовник бачить результат на кожному етапі і може втрутитися до того, як помилка стане дорогою. Такий підхід знижує ризики і робить співпрацю прозорішою.
Висновок і чек-лист для замовника
Замовлення алюмінієвого профілю за індивідуальним кресленням — це не покупка готового товару, а спільна розробка, де кожне рішення впливає на ціну, строки і працездатність вузла. Коли стандартного перетину недостатньо, індивідуальна геометрія дає змогу поєднати функції в одному елементі і зменшити кількість з'єднань. Але ця перевага реалізується лише тоді, коли технічне завдання повне, технологічні обмеження враховані, а сплав і оздоблення підібрані з огляду на експлуатацію.
Перед підписанням замовлення варто перевірити кілька речей. Креслення має містити точну геометрію, номінальні розміри критичних елементів, допуски, марку або бажаний сплав, вимоги до поверхні, довжину і тираж. Виробнику варто поставити запитання про конструкцію матриці, про компенсацію усадки після термічної обробки, про те, які допуски контролюються і якими методами, а також про документи, які підтверджують якість.
- Точні розміри контуру та розмірний ланцюжок для критичних елементів
- Допуски окремо для посадкових і декоративних ділянок
- Марка сплаву або вимоги до механічних властивостей
- Вид оздоблення і його вплив на розміри
- Довжина заготовки, тираж і бажані строки
- Як розрахована матриця і чи враховано компенсацію течії металу
- Яка очікувана усадка після термічної обробки і як її контролюють
- Які вимірювання проводяться на пробній партії і чи можна отримати протокол
- Чи надаються сертифікати на сплав і механічні властивості
- Як оформлюється передача зразка на затвердження перед серійним виробництвом
Якщо пройти цей перелік до початку співпраці, більшість типових проблем вдається виявити на етапі креслення, коли їх виправлення коштує найдешевше. Індивідуальний профіль тоді перестає бути ризиком і стає точним інструментом для конкретної задачі, а вибір виробника визначається не обіцянками, а тим, наскільки прозоро він пояснює кожне технічне рішення.