
Алюмінієвий профіль на замовлення за кресленнями: виготовлення та екструзія
Коли конструктору або інженеру потрібен профіль, якого немає в каталозі, перед ним постає просте, але болюче питання: як отримати геометрію, яка точно відповідатиме задуму, не переплачуючи за зайве і не чекаючи місяцями? Саме тут на сцену виходить алюмінієвий профіль на замовлення за кресленнями, тобто виріб, який виготовляють під конкретний переріз, а не підбирають із готових позицій. У цій статті ми розберемо, як така технологія працює від ідеї до серійної партії, на що звертати увагу в кресленні, як обрати сплав і покриття та де найчастіше виникають дорогі помилки. Компанія Extrusion пропонує виготовлення алюмінієвих профілів за кресленнями клієнта, і нижче ми пояснимо логіку цього процесу не як рекламу, а як інженерну послідовність, яку корисно знати будь-кому, хто замовляє металопрокат.
Почнемо з головного: чим профіль на замовлення відрізняється від стандартного сортаменту. Стандартний профіль — це переріз, який виробник уже має в матриці, і ви беретеся за нього в тому вигляді, в якому він є на складі або в каталозі. Профіль за індивідуальним кресленням з'являється тоді, коли потрібна геометрія, якої в каталозі немає: канал з кількома внутрішніми ребрами, паз під конкретну фурнітуру, поєднання несучої й декоративної функції в одному перерізі. Різниця не лише в формі. Вона в тому, що вся відповідальність за розміри, допуски і поведінку металу під навантаженням переходить від каталогу до вашого технічного завдання. Щоб уникнути непорозумінь на етапі замовлення, корисно заздалегідь уточнити всі параметри креслення на сторінці Докладніше про виготовлення алюмінієвого профілю за індивідуальними кресленнями.
Пам'ятайте про економічну межу, яка визначає, коли матриця окупається, і не забувайте про пробне пресування, яке дозволяє уникнути дорогих помилок
Стандартні профілі не підходять у трьох типових ситуаціях. Перша — нестандартна геометрія, коли переріз має асиметрію або складні криві, які неможливо отримати механічною обробкою без втрати часу і матеріалу. Друга — поєднання функцій: якщо один профіль має одночасно тримати скло, направляти кабель і служити радіатором, то набір окремих деталей коштує дорожче та складається довше, ніж один вдало спроєктований переріз. Третя — вага і жорсткість. Якщо конструкції потрібна висока жорсткість на згин при мінімальній масі, оптимальний переріз часто виходить далеко за межі звичних форм, і тільки індивідуальна матриця дає такий результат. Ми бачимо це і в каркасних конструкціях, і в обладнанні, де кожен грам має значення.
Окремо варто розглянути економічну межу. Виготовлення власної матриці — це одноразова інвестиція, і її треба розподіляти на тираж. Матриця для екструзії має ціну, яка не залежить від довжини випущеного профілю, тому чим більше метрів ви пресуєте через неї, тим меншою стає частка матриці в собівартості одного погонного метра. Для короткої партії на кілька десятків метрів індивідуальний профіль може виявитися невигідним порівняно з механічною обробкою прутка стандартного перерізу. Для серійного виробництва, де тиражі вимірюються тоннами, матриця окупається швидко. Точну точку беззбитковості визначають конкретні розрахунки з урахуванням складності перерізу, сплаву та подальшої обробки, тому її не варто оцінювати на око.
Коли стандартний профіль дешевший, а коли ні
Порівнюючи варіанти, варто рахувати повну вартість, а не ціну метра. Вона складається з матриці та її амортизації на партію, вартості пресування, правки і різки, а також витрат на механічну доробку. Стандартний прокат виглядає дешевшим, доки не врахувати фрезерування пазів, свердління отворів і зняття зайвого металу з масивного прутка. Часто саме механічна обробка з'їдає економію, а відходи стружки стають прихованою статтею витрат.
Для короткої партії найчастіше вигідніше взяти стандартний переріз і доробити його. Якщо ж геометрія потребує складної обробки більше ніж у кількох місцях, або якщо зняття металу перевищує половину маси заготовки, розрахунок починає схилятися на користь індивідуальної матриці. Тут важливо не забувати про терміни: виготовлення матриці і пробне пресування займають час, і якщо проєкт горить, цей час теж має свою ціну.
Є ще один аспект, який часто недооцінюють. Індивідуальний профіль дає змогу закласти в переріз те, що в механічній обробці зробити неможливо або дорого: внутрішні порожнини, технологічні пази під затискачі, ребра жорсткості в потрібних місцях. Тобто економія виникає не лише на етапі виробництва, а й на етапі складання та експлуатації, коли менше деталей означає менше з'єднань і менше точок можливого відмови.
Технологія екструзії алюмінієвого профілю
Щоб зрозуміти, які вимоги до креслення є справжніми, а які формальними, корисно уявити весь шлях металу. Екструзія, або пресування, починається з алюмінієвої заготовки — циліндричного зливка, який нагрівають до пластичного стану, зазвичай приблизно до 450–500 °C, залежно від сплаву. Розігрітий зливок завантажують у контейнер преса, і під тиском поршня метал продавлюється через матрицю, яка має отвір потрібного перерізу. На виході отримуємо профіль, який відразу охолоджують, щоб зафіксувати структуру, після чого правлять, щоб усунути викривлення, і ріжуть на мірні довжини.
Типи матриць визначають, наскільки складним може бути переріз. Суцільні матриці випускають профілі без внутрішніх порожнин, наприклад смуги, куточки, тавровий переріз. Порожнисті матриці потрібні для профілів із замкнутими контурами, тобто труб і коробчастих перерізів, і вони складніші у виготовленні та налаштуванні. Мостові матриці дають змогу формувати порожнини без зварних швів, розділяючи потік металу на кілька каналів, які потім з'єднуються в одну пластичну масу. Саме мостові матриці відкривають можливість для складних багатопорожнинних профілів, які інакше довелося б збирати з окремих деталей.
Форма перерізу визначається трьома факторами: товщиною стінок, співвідношенням периметра до площі та наявністю пазів. Чим більший периметр відносно площі перерізу, тим складніше рівномірно розподілити потік металу, і тим імовірніше виникнуть дефекти поверхні або викривлення. Пази та гострі виступи створюють зони підвищеного опору течії, і метал у них може не заповнити весь контур. Тому конструктор, який розуміє ці закономірності, закладає в креслення плавні переходи і розумне співвідношення розмірів ще до звернення до виробника.
Обмеження геометрії при екструзії
Кожен процес має межі, і для пресування ці межі визначаються поведінкою металу під тиском. Мінімальна товщина стінки залежить від сплаву, розміру профілю і складності контуру. Занадто тонка стінка на великому перерізі не встигає отримати потрібну міцність і легко деформується при правці. Тому перед тим як малювати тонкі ребра, варто обговорити з виробником, яку товщину він може стабільно випустити, особливо для масивних перерізів.
Гострі внутрішні кути та тонкі ребра створюють найбільше проблем. У таких місцях метал охолоджується нерівномірно, і при переході від товстої частини до тонкої виникають напруження, що призводять до тріщин, раковин або непрямолінійності. Технологічні радіуси, тобто невеликі заокруглення в кутах, не лише покращують течію металу, а й знижують ризик руйнування матриці, яка при гострих кутах зношується швидше. Це одна з тих деталей, які легко пропустити в кресленні, але вони безпосередньо впливають на стабільність виробництва та ціну.
Є також обмеження щодо співвідношення розмірів. Дуже широкий і тонкий переріз складно утримати в прямолінійності, а дуже вузький і високий — складно правити без пошкоджень. Тому практичне правило таке: що більш розгалужений і асиметричний переріз, то більше часу потрібно на налаштування матриці і пробне пресування. Якщо геометрію можна спростити без втрати функції, зазвичай це вигідно і для ціни, і для якості.
Як вибрати сплав і термообробку
Вибір сплаву визначає, наскільки профіль витримає навантаження, середовище і подальшу обробку. Для більшості архітектурних і конструкційних задач використовують сплави серії 6xxx, зокрема марку АД31, яка добре пресується, має гарну корозійну стійкість і придатна до анодування. Сплави серії 5xxx, на основі магнію, мають вищу корозійну стійкість у морському та хімічно агресивному середовищі і добре зварюються, але їхня пресованість гірша, тому складні перерізи з ними даються важче. Вибір між цими серіями — це компроміс між зручністю виробництва і вимогами до експлуатації.
Термообробка, зокрема штучне старіння, суттєво змінює механічні характеристики. Режими T5 передбачають охолодження після пресування і штучне старіння, що дає міцність без додаткового гартування. Режими T6 включають гартування з наступним старінням і забезпечують вищу міцність і текучість. Вибір режиму треба узгоджувати з вимогами до міцності та з тим, як профіль буде оброблятися далі, бо після певних видів обробки властивості можуть змінитися.
Вибираючи сплав, спирайтеся на умови експлуатації: величину і характер навантаження, середовище, температуру, наявність контакту з агресивними речовинами. Для внутрішніх конструкцій у сухому приміщенні достатньо стандартного сплаву, а для фасадів у вологому або промисловому середовищі варто закласти вищу корозійну стійкість і передбачити захисне покриття. Недооцінка цих умов — одна з найпоширеніших причин передчасного псування профілю.
Критерії вибору сплаву
Практичний вибір зводиться до кількох питань, на які варто відповісти ще до звернення до виробника. Перше — міцність на розтяг і межа текучості, які визначають, яке навантаження витримає профіль без залишкової деформації. Друге — корозійна стійкість у конкретному середовищі, а не взагалі. Третє — придатність до анодування або порошкового фарбування, адже не всі сплави однаково добре сприймають покриття. Четверте — оброблюваність: якщо профіль треба буде свердлити і фрезерувати, сплав із гарною оброблюваністю скорочує час і знос інструменту.

- Міцність на розтяг і межа текучості відповідно до навантаження конструкції.
- Корозійна стійкість у реальному середовищі експлуатації.
- Сумісність із анодуванням або порошковим фарбуванням.
- Оброблюваність під свердління, фрезерування та різання.
- Пресованість складного перерізу, що впливає на стабільність виробництва.
Ці критерії часто конфліктують між собою. Найміцніший сплав не завжди найкраще пресується, а сплав з найкращою корозійною стійкістю може поступатися у міцності. Тому правильний вибір — це узгодження всіх п'яти пунктів, а не максимізація одного з них. Якщо ви не впевнені, краще описати умови експлуатації виробнику і разом з ним обрати оптимальний варіант.
Як підготувати креслення і технічне завдання
Креслення — це мова, якою ви передаєте задум виробнику, і від його повноти залежить, скільки раундів уточнень знадобиться і наскільки точно ви отримаєте результат. Обов'язково мають бути вказані переріз з усіма розмірами, допуски, вимоги до шорсткості та стану поверхні, сплав і режим термообробки, а також довжина або спосіб різки. Якщо на профілі є пази під фурнітуру, їх треба позначити з точними розмірами, бо вони безпосередньо впливають на конструкцію матриці.
Типові помилки в кресленнях повторюються з проєкту в проєкт. Найчастіше бракує технологічних радіусів, тонкі стінки задані без обґрунтування, а допуски вказані однаково для всіх розмірів, хоча частина з них не має функціонального значення. Інша поширена помилка — відсутність чіткого опису поверхні: не зазначено, чи має вона бути гладкою, матовою, чи допустимі сліди від матриці. Кожна така неточність може призвести до переробки матриці, а це час і гроші.
Технічне завдання для постачальника варто підготувати як окремий документ, який доповнює креслення. Воно має містити призначення профілю, умови експлуатації, вимоги до покриття і механічної обробки, потрібний обсяг і графік поставки, а також вимоги до пакування і маркування. Чим більше контексту ви надасте, тим легше виробнику запропонувати рішення, яке відповідає вашій задачі, а не лише формальним розмірам.
Допуски та їх вплив на ціну
Допуски — один із найпотужніших важелів впливу на ціну, і їх варто призначати свідомо. Стандартні допуски для екструзії досить широкі, бо сам процес пресування має природну мінливість: профіль може трохи змінювати розміри при охолодженні і правці. Посилені допуски потребують ретельнішого налаштування матриці, частішого контролю і в ряді випадків додаткової калібрування, що підвищує вартість. Якщо потрібна точна геометрія, варто ознайомитися з тим, як виготовляють такі профілі за індивідуальними кресленнями, адже на етапі проектування важливо враховувати товщину стінок, розташування пазів і допуски під конкретне навантаження.
Важливо розуміти, які розміри можна контролювати безпосередньо після пресування, а які — ні. Зовнішній переріз і товщина стінок стабільні, якщо матриця налаштована правильно. Прямолінійність і кути після правки залежать від геометрії і можуть вимагати додаткової обробки. Розміри, які визначаються механічною доробкою, наприклад точні отвори або пази, краще задавати з припуском і виконувати їх уже після пресування. Так ви уникнете вимог, які неможливо виконати стабільно, і не переплатите за точність там, де вона не потрібна.
Етапи виготовлення від запиту до партії
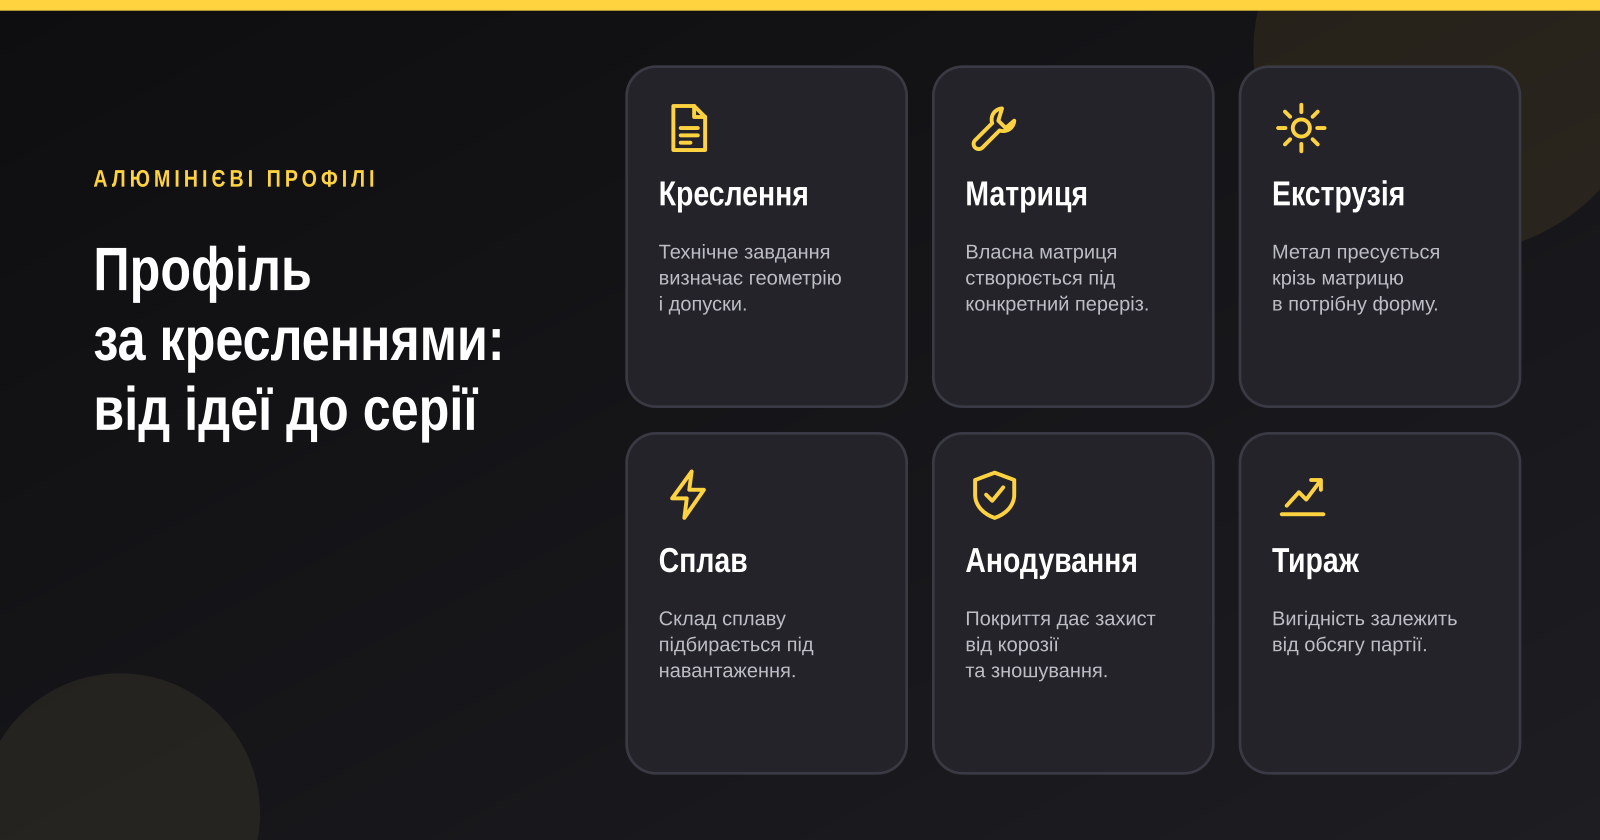
Шлях від запиту до першої партії зазвичай проходить кілька етапів, і їхня послідовність важлива. Спочатку йде перевірка креслення і технічна консультація, коли виробник оцінює можливість пресування і пропонує корективи. Далі виготовляють матрицю, що є найчасомістким етапом. Після неї проводять пробне пресування, щоб перевірити переріз, геометрію і поведінку металу. Зразок погоджують із замовником, і лише після цього запускають серійне виробництво.
Пробне пресування — це не формальність, а головний інструмент перевірки. На цьому етапі видно, чи заповнює метал усі контури, чи немає викривлень, чи відповідає профіль заданим розмірам. Якщо потрібні корективи, матрицю доопрацьовують і повторюють пробу. Тому закладати час на кілька ітерацій розумно, навіть якщо спочатку здається, що креслення ідеальне.
Серійне виробництво супроводжується контролем якості на кожному етапі: перевіряють розміри, механічні властивості, стан поверхні, маркування. Пакування має захищати профіль від подряпин і деформації під час транспортування, а маркування — дозволяти швидко ідентифікувати партію. Ці дрібниці здаються другорядними, але саме вони визначають, наскільки зручно буде працювати з профілем на складі і на монтажі.
Оцінка тривалості проєкту
Тривалість проєкту залежить від складності перерізу, кількості операцій і завантаженості виробництва. Просте перерізи з однією порожниною і стандартним сплавом проходять швидше, ніж багатопорожнинні профілі з мостовими матрицями і складною термообробкою. Додаткові операції, як-от анодування або механічна обробка, теж подовжують строки, бо вони виконуються на окремих дільницях. Сезонні навантаження, особливо у періоди масових замовлень, можуть зсунути графік на тижні.
Щоб реалістично спланувати проєкт, закладайте запас часу на пробне пресування і можливі уточнення. Недооцінка цього етапу — типова причина зриву строків. Краще обговорити графік одразу, на старті, і зафіксувати його в технічному завданні, ніж потім вирішувати конфлікти в процесі.
Поверхнева обробка та механічна доробка
Після пресування профіль зазвичай проходить поверхневу обробку, і вибір покриття визначає і зовнішній вигляд, і стійкість до середовища. Анодування формує на поверхні оксидну плівку, яка захищає алюміній від корозії, підвищує зносостійкість і дає можливість отримати різні відтінки. Це покриття добре поєднується з алюмінієм і має довгий строк служби, але його товщина і колір залежать від режиму обробки, тому їх треба узгоджувати заздалегідь. Порошкове фарбування дає широку палітру кольорів і гарний захист, але потребує ретельної підготовки поверхні. Полірування покращує блиск і гладкість, але не забезпечує захисту від корозії, а тому зазвичай застосовується разом з іншими методами.
Механічна обробка, зокрема свердління, фрезерування і різка під кутом, дозволяє додати профілю точні елементи, які неможливо отримати при пресуванні. Її варто планувати разом із конструкцією, щоб уникнути зайвих операцій. Кожна додаткова операція збільшує вартість і строки, тому варто розглядати, які елементи можна закласти в переріз, а які доробити механічно.
Як обрати покриття
Вибір покриття починається з умов експлуатації. Для внутрішніх конструкцій без агресивного середовища достатньо базової обробки, тоді як для фасадів і виробів, що контактують із вологою або хімікатами, варто обрати стійкіше покриття з більшою товщиною. Вимоги до зовнішнього вигляду теж важливі: якщо потрібен однорідний колір і гладка поверхня, варто заздалегідь обговорити це з виробником, бо від цього залежить вибір методу.
Сумісність покриття з подальшим складанням — ще один аспект, який часто не враховують. Якщо профіль буде з'єднуватися зварюванням або клейовими сполуками, покриття може завадити якісному з'єднанню, і тоді доведеться зачищати поверхню. Тому варто описати в технічному завданні, як профіль буде складатися, щоб вибрати покриття, яке цьому не заважатиме.
Типові помилки та як їх уникнути
Помилки, які призводять до втрат, можна поділити на три групи: конструктивні, помилки в замовленні і помилки в співпраці з виробником. До конструктивних належать надто тонкі стінки без обґрунтування, відсутність технологічних радіусів і перевантажена геометрія, яку можна спростити. Ці помилки закладаються ще в кресленні і потім впливають на всю подальшу роботу. Їх найлегше виправити саме на етапі проєктування, коли зміни ще не коштують дорого.
Помилки в замовленні — це неповні допуски, нечітко вказаний сплав, відсутня специфікація упаковки і маркування. Вони здаються дрібницями, але призводять до уточнень, затримок і невідповідності очікуванням. Щоб їх уникнути, складіть контрольний список і звіряйте з ним кожне замовлення.
Помилки у співпраці з виробником — це відмова від пробного зразка, що веде до ризику отримати партію з дефектами, і некоректна перевірка при прийманні. Перевірка має бути заздалегідь узгоджена: що саме вимірюється, якими інструментами, за якими допусками. Без цього прийняття перетворюється на суперечку, в якій кожна сторона має свою правду.
Чек-лист перед запуском серійного виробництва
- Перевірка геометрії перерізу відповідно до погодженого зразка.
- Контроль механічних характеристик сплаву і режиму термообробки.
- Підтвердження вибраного покриття і його відповідності вимогам.
- Перевірка маркування, упаковки та комплектності партії.
- Погодження процедури прийняття і методів вимірювання.
Цей чек-лист допомагає не пропустити критичні точки перед масовим виробництвом. Пройдіть його разом із виробником, і ви знизите ризик отримати партію, яку доведеться переробляти або списувати.
Завдання, які вирішує цільовий сайт
Ключова роль виробника в такому проєкті полягає в тому, щоб перетворити ваш задум на працюючий переріз і довести його до серійної партії без втрати якості. Це починається з прийому креслення і технічної перевірки, коли фахівці оцінюють, чи можна пресувати запропоновану геометрію, і пропонують корективи, які спрощують виробництво без втрати функції. Далі йде розробка матриці та організація пробного пресування, що дає змогу побачити профіль у реальності ще до запуску серії.
Серійне виготовлення з контролем розмірів і якості — наступний етап, на якому важливо мати прозору систему перевірок. Поверхнева обробка, зокрема анодування, і механічна доробка, наприклад свердління і фрезерування, завершують процес і перетворюють заготовку на готовий елемент конструкції. Консультація щодо вибору сплаву, геометрії та допусків пронизує весь шлях: саме на ній закладаються рішення, які визначають ціну, терміни і надійність кінцевого виробу.
Підсумовуючи, алюмінієвий профіль за індивідуальним кресленням — це інструмент для задач, де стандартний сортамент не справляється. Його ефективність залежить від того, наскільки добре продумано переріз, сплав, допуски і покриття ще до початку виробництва. Якщо ви готові до такого проєкту, почніть з чіткого креслення і технічного завдання, опишіть умови експлуатації і не соромтеся ставити виробнику прямі запитання. Саме така підготовка перетворює ідею на надійний профіль, який працюватиме у вашій конструкції роками.