
Матриці для екструзії алюмінієвих профілів: як виготовити та замовити правильно
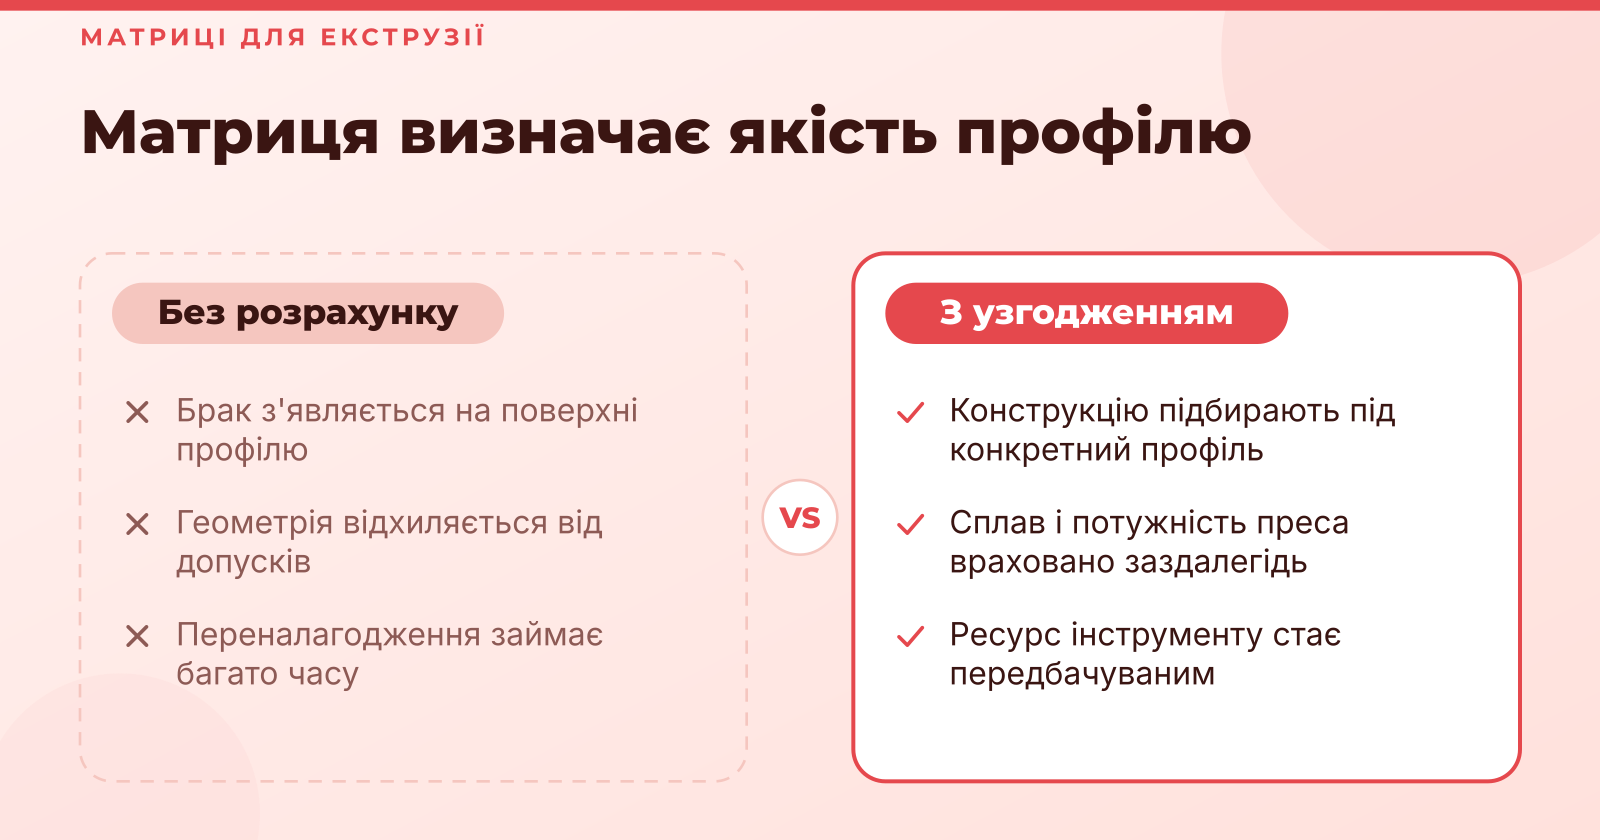
Коли мова заходить про екструзію алюмінієвих профілів, у цехах найчастіше обговорюють прес, температуру заготовки і швидкість пресування. Проте саме матриця визначає остаточний переріз, рівність поверхні та ресурс інструменту до ремонту. Компанія Extrusion, яка спеціалізується на анодуванні алюмінієвих профілів для підприємств будівництва, архітектури та автомобілебудування в Україні, бачить наслідки недооцінки цього інструменту щодня: брак по поверхні та геометрії почав би з'являтися значно рідше, якби конструкцію матриці ретельно узгоджували з профілем і сплавом ще на етапі замовлення. Далі розглянемо, як підібрати, виготовити і замовити матрицю так, щоб вона працювала стабільно, а не ставала джерелом постійних переналагоджень.

Чому матриця визначає якість профілю
Матриця формує остаточну геометрію профілю, тоді як прес лише створює тиск, необхідний для проштовхування металу крізь отвір. Усі відхилення розмірів, викривлення і хвилястість поверхні з'являються саме там, де метал проходить калібрувальну зону. Тому технолог, який шукає причину браку, спершу має перевірити стан і конструкцію матриці, а вже потім змінювати режими пресування. Для того щоб підібрати матрицю під конкретний профіль, варто звернути увагу на асортимент готових рішень у каталозі matrix, де описані типи калібрувальних зон і допустимі діапазони робочих параметрів.
Саме тому початкова увага до конструкції, матеріалу і контролю окупається стабільністю всієї лінії
- Чим повніше описано умови експлуатації, тим менше ризику, що інструмент виготовлять «за загальною схемою», яка не враховує ваш сплав і режим
- Запитайте, як організовано ремонт і за який термін виконують реагування на аварійну зупинку, а також які протоколи термообробки надаються
- Дешева матриця з вдвічі меншим ресурсом у підсумку виявляється дорожчою за тонну продукції
- Варто пам'ятати, що навіть найкращий інструмент потребує журналу ресурсу і регулярного огляду: лише так можна вчасно побачити знос і не допустити аварійної зупинки
Ресурс матриці в тоннах екструдованого металу безпосередньо впливає на собівартість кожного погонного метра. Інструмент, що витримує вдвічі більше тонн до переточування, не лише знижує витрати на заміну, а й скорочує простої лінії. Саме тому порівнювати варіанти доцільно за вартістю тонни придатного профілю, а не за ціною самої матриці.
Більшість браку по поверхні має коріння в конструкції матриці, а не в сировині. Лінії течії, задири і борозни на профілі найчастіше виникають через нерівномірне розподілення потоку в каналах або через зношену калібрувальну зону. Якщо за кожним браком шукати причину в партії алюмінію, витрачається час, а дефект повторюється.
Вибір конструкції матриці для конкретного профілю
Перед проєктуванням потрібно зібрати повний комплект вхідних даних. Це креслення профілю з допусками на товщину стінок і кути, марка сплаву, цільова температура заготовки, потужність преса, діаметр контейнера, максимальний коефіцієнт витяжки та обсяг партії. Без цих даних розрахунок каналів буде приблизним, а його коригування після пробного прогону коштуватиме значно більше, ніж ретельна підготовка на початку.
Тип матриці обирають залежно від перерізу. Суцільна матриця підходить для відкритих профілів простої форми, де метал проходить через одну порожнину. Порожниста матриця з мостиком і камерою потрібна тоді, коли профіль має внутрішні порожнини: мостик утримує внутрішню частину контуру, а камера вирівнює потік перед калібрувальною зоною. Чим більше порожнин і чим тонші стінки, тим складнішою має бути конструкція і тим уважніше треба розраховувати баланс течії.
Коефіцієнт витяжки оцінюють через співвідношення периметра до площі перерізу. Профіль з довгим периметром і малою площею, наприклад тонкостінний каркас, створює більше тертя і швидше зношує калібрувальну зону, тому для нього потрібна тепло- і зносостійкіша сталь. Масивний профіль з коротким периметром навантажує край отвору менше, але вимагає точного розрахунку розподілу течії, інакше профіль закрутиться на виході. Нерівномірна витяжка між товстими і тонкими ділянками є безпосередньою причиною викривлення, тому канали доводиться компенсувати так, щоб швидкість металу на всіх ділянках перерізу була приблизно однаковою.
Баланс течії перевіряють моделюванням, а потім пробним прогоном. Розрахунок показує, де метал рухатиметься швидше, а де повільніше, і дозволяє заздалегідь скоригувати розміри каналів. Відсутність такого розрахунку на практиці означає, що перший зразок стане тестом, а не підтвердженням конструкції.
Порядок виготовлення матриці
Виготовлення починається з підбору інструментальної сталі, здатної працювати під тиском і при високій температурі. Важливі не лише марка сталі, а й якість гартування та відпуску: надмірна твердість робить матрицю крихкою і підвищує ризик тріщин, а недостатня швидко призводить до зносу калібрувальної зони. Після термообробки обов'язково контролюють твердість робочих поверхонь і відсутність мікротріщин, бо дефект, не виявлений на цьому етапі, проявиться вже під навантаженням.
Механічна обробка формує основні контури заготовки, а електроерозійна (EDM) дозволяє відтворити тонкі внутрішні канали, вузькі щілини і гострі кути, які фрезою зробити неможливо. Чорнову обробку виконують із запасом, чистову доводять до номінальних розмірів, а EDM застосовують там, де потрібна точність у складних місцях. Розміри контролюють після кожної операції, адже помилка на початковому етапі переноситься на всі наступні і її важко компенсувати без переробки.
Доведення і полірування каналів впливають на рівність поверхні профілю безпосередньо. Шорсткість калібрувальної зони має бути достатньо низькою, щоб не залишати слідів на металі, а гладкі канали полегшують потік і знижують тертя. Грубі сліди обробки не тільки псують зовнішній вигляд профілю, а й ускладнюють подальше анодування, яке потребує рівної і чистої поверхні. Перед монтажем варто перевірити симетрію течії, щоб переконатися, що канали розташовано так, як задумано в розрахунку.
Контроль якості та діагностика матриці
Перед запуском матрицю перевіряють за чеклістом: відповідність розмірів креслення з допусками, твердість робочих поверхонь, правильність положення мостика і камери, чистота каналів та відсутність задирок. Кожен пункт має бути закритий документально, інакше на пробному прогоні буде важко відрізнити дефект інструменту від помилки налаштування преса. Якщо потрібна матриця з певними геометричними параметрами або серійний випуск профілів, зручно переглянути пропозиції у розділі ᐈ Алюмінієві профілі, щоб зіставити креслення з наявними варіантами виконання.
Ранні ознаки зносу проявляються на поверхні профілю задирами та борознами, які з'являються поступово. Коли такі сліди повторюються від партії до партії, це сигнал про знос калібрувальної зони. Інший симптом — зміна геометрії перерізу в межах однієї партії: якщо розміри профілю починають дрейфувати, матриця втрачає стабільність. Важливо фіксувати ці відхилення в журналі ресурсу, щоб бачити динаміку, а не реагувати лише тоді, коли брак стає масовим.
Рішення про ремонт або заміну залежить від характеру зносу. Локальне відновлення калібрувальної зони шліфуванням або азотування продовжують ресурс і коштують помітно дешевше за нову матрицю. Якщо ж геометрія вийшла за допуски після кількох переточувань або тріщини пройшли в робочу зону, доцільніше замінити інструмент, бо подальший ремонт знижує надійність і ризикує зупинкою лінії.
Замовлення матриці: що вказати постачальнику
Технічне завдання має містити повний пакет креслень, марку сплаву, параметри преса, вимоги до ресурсу в тоннах, допуски і вимоги до контролю твердості. Також варто вказати формат приймального контролю і комплект документації, яку очікуєте отримати разом із матрицею.
Вибираючи постачальника, звертайте увагу на наявність власного проєктування з розрахунками течії металу, досвід виготовлення матриць під ваш тип преса та гарантійні умови. Відповіді на ці питання дають більше уявлення про надійність, ніж порівняння прайсів.
Найпоширеніші помилки при замовленні пов'язані з відсутністю розрахунку коефіцієнта витяжки, відсутністю вимог до термообробки в технічному завданні та порівнянням пропозицій лише за ціною. Також варто уникати неповних креслень, бо доопрацювання на місці завжди затягує терміни.
Тим, хто має подальший етап обробки профілю, варто заздалегідь узгодити вимоги до поверхні з постачальником анодування. Наприклад, якщо потрібне matrix для профілів, які пізніше піддаватимуть анодуванню, то якість поверхні каналів безпосередньо впливає на результат покриття, і це слід закласти в технічне завдання з самого початку.
Чеклист для самостійної перевірки перед замовленням
Перед тим як відправити запит, переконайтеся, що креслення профілю з допусками готове, тип матриці обраний з обґрунтуванням, коефіцієнт витяжки і баланс течії розраховані, марка сталі та вимоги до термообробки визначені. Також мають бути сформовані технічне завдання з ресурсом і методами контролю та погоджений із постачальником формат приймального контролю.
Матриця, що відповідає цим вимогам, працює передбачувано: розміри тримаються в допусках, поверхня рівна, а ресурс відповідає розрахунку. Коли вибір матриці ґрунтується на даних про течію металу, сталь і фактичний вихід придатного профілю, рішення стає обґрунтованим, а не випадковим.