
Алюмінієвий профіль на замовлення за кресленнями: виготовлення під ваш проєкт
Алюмінієвий профіль на замовлення за кресленнями — це не просто виготовлення металу за розмірами, а послідовний інженерний процес, де кожне рішення на старті визначає терміни, бюджет і кінцеву якість. Каталогові перерізи давно відпрацьовані, тоді як профіль під конкретний проєкт починається з перевірки технологічності, виготовлення матриці та пробного пресування. Компанія Extrusion працює саме з такими завданнями в Україні, і в цій статті розглянуто, які дані мають бути готові до старту, як проходить шлях від креслення до партії та де найчастіше з'являються затримки. Для тих, хто тільки планує замовлення, варто спершу ознайомитися з Докладніше про базові принципи, адже подальша логіка статті спирається на ті самі поняття: креслення, матриця, пресування й переріз.
Алюмінієвий профіль на замовлення: що має бути готове до старту
Перш ніж надсилати запит, варто зібрати комплект документації, без якого виробник не зможе оцінити реалізованість. Основа — креслення перерізу з усіма розмірами, допусками та позначенням базових поверхонь. Базові поверхні важливі тим, що від них відраховуються всі інші розміри при контролі: якщо їх не вказано, виробник змушений домислювати, від чого міряти, і це прямо веде до переробок після першого зразка.
Погоджено зразок першого профілю і критерії його прийняття
- Виробник вимушений приймати рішення самостійно, і результат часто не відповідає очікуванням замовника, що веде до переробки матриці та повторного пресування
- Тонкі стінки та глибокі пази збільшують відсоток браку, ускладнюють контроль і скорочують ресурс матриці
- Багато замовників закладають у графік лише серійне виробництво, а коригування після першого зразка сприймають як несподіванку
- Спірні ситуації виникають через різне розуміння допустимих відхилень: замовник очікує ідеальну геометрію, а виробник виходить із стандартних допусків
Другий елемент — опис навантажень і умов експлуатації. Профіль, який працює як несучий елемент рами, і профіль декоративної накладки мають різні вимоги до товщини стінок і сплаву. Коли замовник пояснює, що елемент тримає, на який тиск розрахований і в якому середовищі працюватиме, технолог може запропонувати переріз, який зберігає функцію, але простіший для витискання. Таким чином опис експлуатації напряму впливає на вартість матриці.
Третій пункт — вимоги до сплаву, термообробки та механічних характеристик. Сплави 6060 і 6063 добре пресуються і підходять для архітектурних систем, тоді як 6061 міцніший, але складніше витискається у тонких перерізах. Якщо в кресленні не вказано стан термообробки, виробник може запропонувати варіант, який не відповідає очікуваній межі плинності. Тому механічні властивості варто прописати явно, а не покладатися на загальні формулювання.
Вихідні дані для оцінки реалізованості включають периметр перерізу і співвідношення товщин стінок. Чим більший периметр при малій товщині, тим вищий ризик нерівномірної течії металу, викривлення і браку. Окремо перевіряють наявність вузьких пазів, гострих внутрішніх кутів і тонких ребер: такі елементи ускладнюють заповнення матриці та скорочують її ресурс. Орієнтовна річна потреба й бажаний розмір партії теж впливають на рішення, бо витрати на оснастку розподіляються на обсяг і не можуть бути виправдані, якщо серія мала.
Вибір поверхні і оздоблення також варто визначити заздалегідь. Анодування створює оксидну плівку, яка підвищує корозійну стійкість і зносостійкість, але збільшує розміри на товщину шару, що критично для посадкових місць. Порошкове фарбування дає широку палітру кольорів, однак теж змінює розміри. Поліювання застосовують для декоративних поверхонь, воно знімає мікрошар. Вимоги до зовнішнього вигляду мають включати допустимі сліди матриці, бо на витиснутому профілі вони неминучі, і їх треба або прийняти, або передбачити додаткову обробку.
Від креслення до матриці: порядок дій виробника
Перший етап після надходження креслення — перевірка технологічності перерізу. Технолог оцінює, чи можна витиснути переріз без перегріву і розривів металу, і чи не потрібно змінити геометрію. Часто достатньо скоригувати радіуси переходів або трохи збільшити товщину тонкого ребра, щоб уникнути проблем, не змінюючи функції профілю. Пропозиції щодо спрощення перерізу в цьому місці найбільш цінні, адже кожна зайва порожнина ускладнює матрицю.
Далі узгоджуються допуски з реальними можливостями пресу. Замовник може вимагати точності, яку неможливо забезпечити для складного багатопорожнинного перерізу без додаткової калібрувальної обробки. Прозорий діалог на цьому етапі дозволяє визначити, які розміри є критичними і потребують жорсткого допуску, а які можна зробити ширшими без втрати експлуатаційних властивостей.
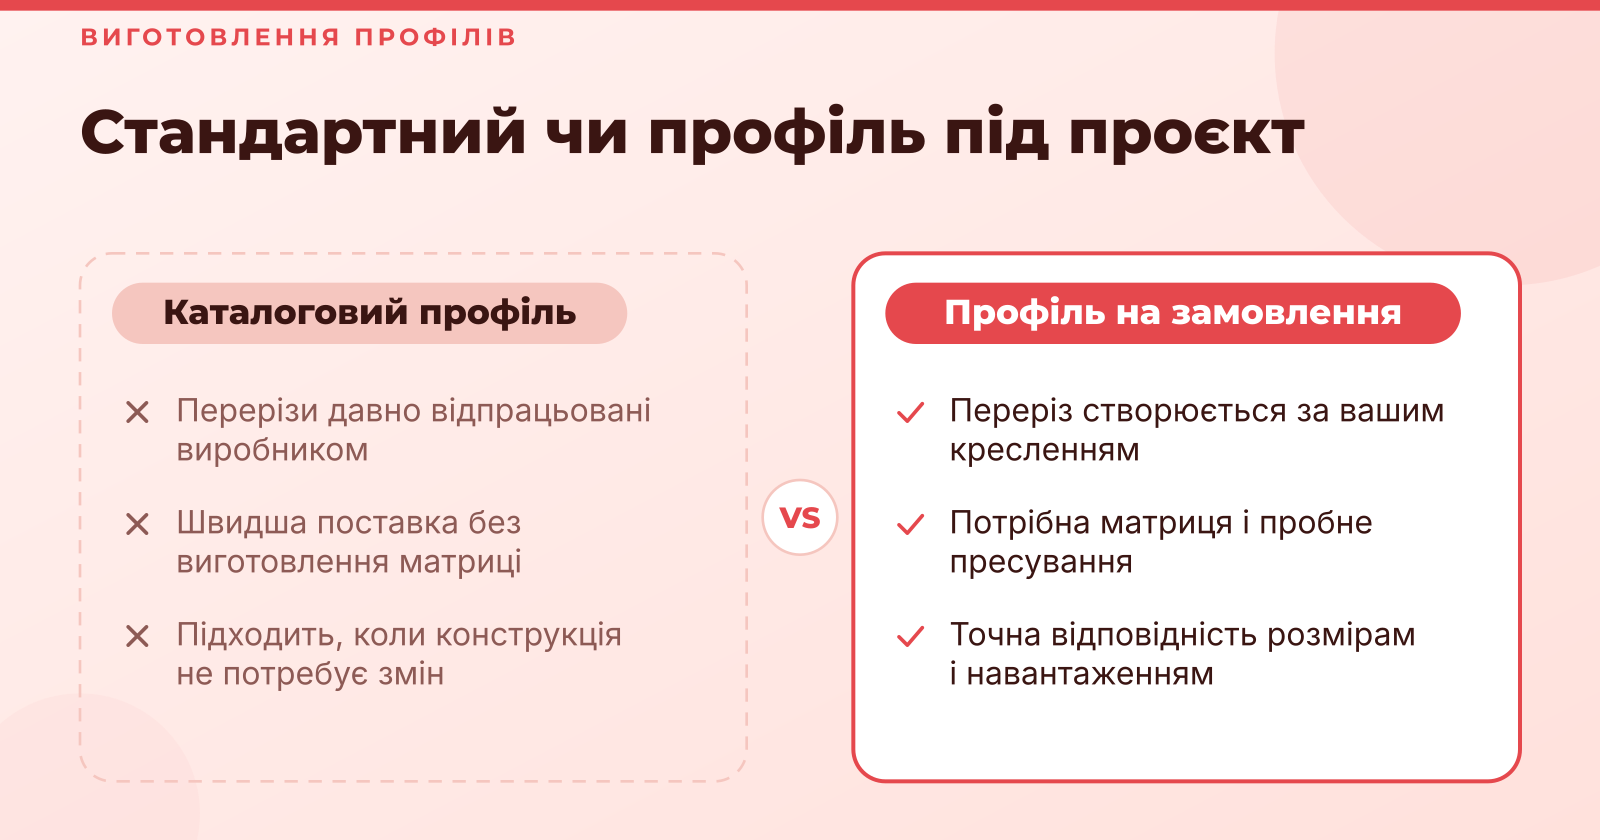
Виготовлення матриці — найдорожчий і найповільніший блок. Матриця проєктується під конкретний переріз і сплав, виготовляється з інструментальної сталі методом електроерозійної обробки. Її вартість зазвичай виділяють окремим рядком у бюджеті, і вона окупається при повторних замовленнях. Якщо переріз збігається з наявною матрицею виробника, оснастку можна не виготовляти з нуля, що суттєво скорочує строк до першої поставки.
Пробне пресування показує, чи відповідає профіль кресленню. За результатами першого зразка вносять корективи в матрицю: вирівнюють течію металу, коригують розміри, усувають дефекти поверхні. Цей цикл може тривати кілька днів, і закладати його в графік варто обов'язково, інакше коригування відсунуть поставку на тижні. Саме на цьому етапі видно, наскільки прогноз технолога збігся з реальністю.
Після погодження зразка запускається серійне пресування. Контроль геометрії першого профілю проводиться повністю, далі — вибірково по партії. Перевіряють механічні властивості після термообробки та якість поверхні. Завершують упаковкою, маркуванням і логістикою до місця складання. Маркування важливе для ідентифікації партії при прийманні, а правильне пакування запобігає пошкодженню поверхні під час транспортування.
На що дивитися при виборі виробника і контролі якості
Перший критерій оцінки — наявність власного конструкторського відділу, який має досвід роботи з кресленнями замовника. Технолог, який розуміє специфіку видавлювання, здатен запропонувати оптимізацію ще до виготовлення матриці. Другий — прозорість щодо строків, допусків і можливих відхилень. Виробник, який одразу пояснює, де ризики, зазвичай є надійнішим партнером, ніж той, що обіцяє ідеальний результат без уточнень. Для детального ознакомления с процессом подготовки технических требований и выбора параметров профиля под конкретную задачу можно перейти на сайт Telegraph, где описаны этапы работы с чертежами и поддерживаемые сплавы.
Третій критерій — наявність власного парку матриць і обладнання для оздоблення. Виробник, який сам пресує, сам термообробляє і сам анодує, контролює всі етапи і несе відповідальність за результат. Коли кожна операція виконується різними підрядниками, складно визначити, на якому етапі виникла проблема, і хто має її усунути.
Перед затвердженням варто пройти контрольний чекліст. Креслення має бути перевірено на технологічність і погоджено з виробником. Допуски та методи контролю зафіксовані в технічному завданні. Визначено строки матриці, пробного пресування і серійної поставки. Узгоджено пакування, маркування та умови доставки. Кожен із цих пунктів переводить суперечливі моменти з площини здогадок у площину письмових домовленостей.
Типові помилки, через які проєкти затримуються або дорожчають
Найпоширеніша помилка — креслення без допусків і базових поверхонь. Вирішується це простим правилом: кожен критичний розмір повинен мати допуск і прив'язку до бази.
Друга помилка — занадто складний переріз без обговорення технологічності. Якщо такий переріз необхідний функціонально, його варто обговорити заздалегідь, щоб розрахувати реальну вартість і прийнятний рівень браку.
Третя помилка — недооцінка етапу пробного пресування. Насправді цей етап є нормальною частиною процесу, і його тривалість варто передбачити з запасом.
Четверта помилка — відсутність узгодженої процедури прийому партії. Усунути це можна, зафіксувавши в договорі методи вимірювання, кількість перевірюваних зразків і порядок оформлення рекламацій.
Для початку роботи найкорисніше надіслати на розрахунок повний комплект креслення та технічного завдання. Це дозволить отримати перевірку технологічності, підбір сплаву й обробки, а також реальні строки та вартість для вашого проєкту. Ще одну корисну деталь можна знайти на сторінці ᐈ Алюмінієві профілі, де описано, як виробник структурує етапи від запиту до відвантаження.
Підсумок простий: профіль на замовлення виправдовує себе тоді, коли креслення повне, сплав і обробка підібрані під умови експлуатації, виробник має власну прес-лінію та матриці, а процедура приймання зафіксована заздалегідь. За такої умови ризик затримок і переробок зменшується, а отриманий профіль точно відповідає конструкції, а не є компромісом із каталогу.